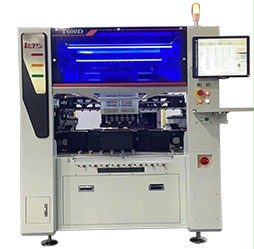
贴片元件有编带标准,尺寸、极性、间距都在规范里,供料器一装就能跑。异形元件没有这样的统一标准:同样是 2.54mm 间距的排针,有的厂管装、有的厂托盘;同样规格的电解电容,引脚长度和套管直径可能差 0.3mm;变压器更是各家各样,重心偏、引脚软。这意味着异形插件机的供料系统必须是「一料一策」,而不是「一机通吃」。
贴片是放置加回流自校正,插件是机械插入,必须克服引脚与孔径的配合误差。孔径一般比引脚大 0.2—0.4mm,插入时引脚会先碰孔壁再滑入,这个过程中如果板面没有可靠支撑,PCB 会产生局部弯曲;如果插入深度控制不好,引脚会顶到底面或者插不到底。很多工厂导入失败,问题不在视觉精度,而在支撑治具和插入参数没做。
带装适合编带元件和部分连接器,稳定但需要供应商配合改包装;管装适合排针、排母,成本低但容易卡料,需要加装防卡料机构;托盘适合变压器、继电器这类大体积异形件,通用性最好、换料最慢;散装振动盘适合小端子、小电容,速度高但容易叠料、方向错。实际项目里常见的是混合供料:2—4 个托盘位 + 1—2 个振动盘 + 若干管装轨道,按元件数量占比分配工位。
板级定位靠 Mark 点,一般要求每块板至少两个对角 Mark,识别精度在 ±0.05mm 量级;元件级定位靠视觉识别引脚或外形轮廓,解决「抓起来的角度对不对」。这两个环节要分开调:板级不准,所有元件整体偏移;元件级不准,只有个别器件歪。调试时建议先固定板级,再逐个元件标定,否则两个误差会互相掩盖。
多品种小批量的车间,异形插件机的实际效率取决于换线时间,而不是理论节拍。选型时要问清楚:是否支持离线编程(用 CAD/BOM 数据生成程序,不占机台时间)、配方能不能按产品一键调用、换供料模块要不要重新标定。换线时间从 40 分钟压到 15 分钟,对小批量来说比节拍提升 10% 更有价值。
插件质量不能只看「插进去了」。三个指标要量:插入力是否在元件规格内(过大说明孔径或引脚有问题)、PCB 局部应变是否在允许范围(这是隐性损伤的主要来源)、插件后引脚共面与露出长度是否一致(影响后续波峰焊的透锡)。这三项都可以在导入阶段用仪器测一遍,形成基线,量产后定期复核。
东莞一家电源厂,主做工业电源与适配器,每块板有 40—60 个插件元件,其中变压器、端子座、大电解电容、继电器属于典型异形件。改造前两条线共 12 名插件工,日插件量约 3000 点,漏插率 0.6%,变压器歪斜导致的返修每天十几块。工厂买过一台通用型插件机,但因为变压器托盘供料不稳定、端子座插不到底,实际只跑了三分之一的活,最后变成摆设。
讯达康通的工程师进场后,先做了一件看起来不像「卖设备」的事:把这块板的 52 个插件元件全部列出来,按尺寸、包装、引脚数量、方向一致性逐项打分,分成 A(可全自动)、B(可自动但需专用供料)、C(暂留人工)三类。结果是 A 类 21 个、B 类 24 个、C 类 7 个——也就是说,先落地 45 个元件的自动化,而不是追求一次全自动。
第二步按类别配供料:A 类中的小电容、电阻改振动盘加方向识别;B 类里的变压器做专用托盘并加装定位销,解决重心偏导致抓取歪斜;端子座改管装加防卡料轨道,同时在程序里把插入动作改成「两段式」——先快速下压到引脚接触板面,再低速插到底,配合板下支撑治具,解决插不到底的问题。第三步才是编程与标定:板级 Mark 固定后逐个元件标定角度补偿,把换线配方按产品编号管理。
第四步是验证。讯达康通用 Elogger 应力测试仪在插入工位贴了应变片,测了改前改后的 PCB 应变,发现原来人工插端子座时局部应变偏高,机器两段式插入后反而更平稳;这个数据后来成了工厂给客户做制程说明的材料。
改造后:插件人员从 12 人减到 4 人(保留 C 类元件与上料),漏插率从 0.6% 降到 0.15%,变压器歪斜返修从每天十几块降到两三块,换线时间控制在 20 分钟以内。这家工厂后来把「元件分类表」用到了另外三个机型上,新机型导入时先分类,再决定买什么供料模块。
讯达康通做异形插件项目,第一份交付物不是设备清单,而是元件分类表与供料方案:哪些元件可以全自动、哪些需要专用供料、哪些建议保留人工,每个元件对应哪种供料形态、需要什么治具,都写在方案里。分类清楚了,设备配置才有依据,也不会出现「机器买回来只能跑三分之一」的情况。
这是讯达康通与其他设备供应商的差别:公司主营 Elogger 应力测试仪与应变测试方案,插件机导入时会同步做 PCB 应变测试,把插入动作对板子的影响量出来。对于薄板、大尺寸板、BGA 靠近插件区的产品,这一步很有必要——插件工序的隐性损伤往往在几个月后才以焊点开裂的形式暴露,届时很难追溯到插件环节。
需求与产品分析 → 元件分类与供料方案 → 设备选型与治具设计 → 到货安装、供料调试 → 程序编写与视觉标定 → 插入力与应力验证 → 操作与编程培训 → 验收与长期售后。深圳本地工程师驻场调试,试产阶段可以陪跑,直到产线稳定。
异形插件机的成败,七分在导入方法,三分在设备本身。先分类、再供料、后编程,最后用应力数据验证,这个顺序能把导入风险压到最低;反过来,先买机器再想办法喂料,多数会变成车间角落里那台「只跑三分之一的设备」。对多品种小批量的工厂来说,换线时间和供料稳定性,比理论节拍更值得写进验收标准。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

