在 SMT 的成本结构里,锡膏、钢网、擦拭纸、接料带这些耗材通常只占单板成本的 3%—8%,所以最容易被当成「比价项」处理:同样的规格,谁能便宜两毛就用谁的。但返修工单会给出另一个答案——少锡、虚焊、立碑、焊盘污染这几类不良,追到根上很大比例与耗材的批次一致性有关。一次批量返修,往往把一年省下的耗材差价全部吃掉。
第一类是钢网问题:张力衰减、开口壁粗糙、纳米涂层磨损,表现是脱模不良、拉尖、少锡,且集中在细间距器件上。第二类是清洁类耗材:擦拭纸掉屑、与清洗溶剂不兼容导致溶胀,表现是焊盘上出现纤维残留或白色雾状物,印刷后看不出来,回流后变成虚焊。第三类是辅料问题:接料带残胶污染吸嘴、锡膏回温不足或超时使用导致粘度异常,表现是下锡量不稳、飞件、偏移。
钢网是印刷工序的「模具」,验收时最值得花钱买的是张力计。新激光钢网张力一般应在 40N/cm² 以上,使用中每月测一次,低于 35N/cm² 就要评估换网。其次是孔壁质量:激光切割后应做电解抛光,孔壁粗糙度直接影响脱模,细间距器件的开口面积比低于 0.66 时尤其敏感。第三是涂层,纳米涂层能降低锡膏与孔壁的粘附,但会随清洗次数衰减,采购时要问清楚推荐清洗方式与预期寿命,而不是只看「有没有涂层」。
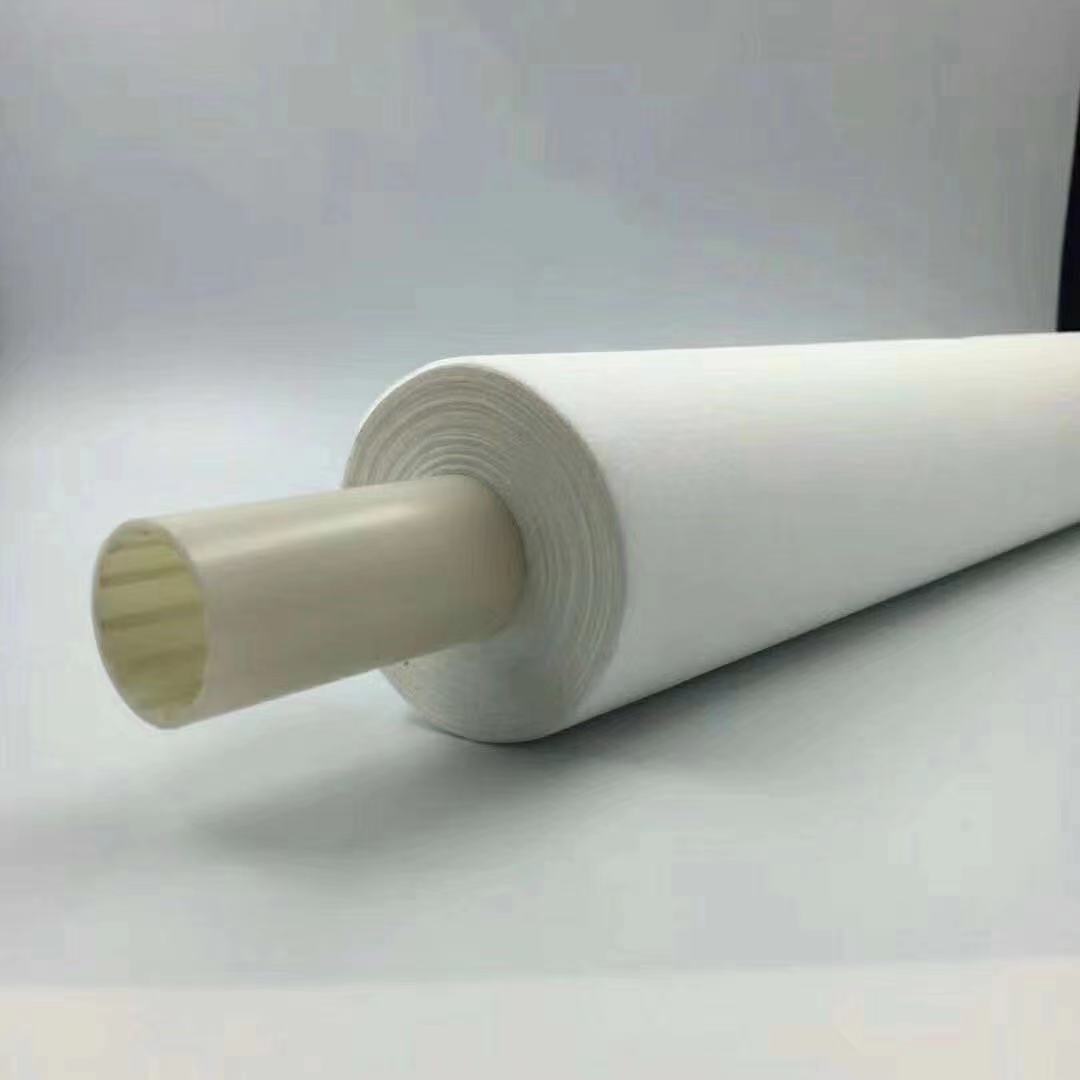
擦拭纸要和清洗机的溶剂匹配。克重不足的纸吸液量小,擦拭时只是把锡膏在钢网上抹开,反而把锡膏挤进开口边缘;掉屑率高的纸会在钢网底面留下纤维,转印到焊盘上。验收方法很朴素:取一张纸,用规定量溶剂浸润后擦拭一块空钢网,观察钢网底面与纸面有无纤维脱落,再用放大镜看焊盘。这项测试做一次,比看十页规格书有用。
接料带要同时满足两个相反的要求:接驳时要粘得住,过完机台后要撕得干净不留胶。初粘力不足会在接驳台、缓存段被拉断,造成整段料带停机;残胶则会粘在吸嘴、导轨、送料器齿轮上,形成慢性故障。验收看三点:接驳后拉力测试、剥离后目视与手摸检查残胶、对接后料带孔位错位是否在 0.2mm 以内。另外注意颜色:透明接料带对射式传感器友好,颜色过深的接料带在部分送料器上会误判。
锡膏的问题八成出在管理而不是品牌:从冰箱取出必须回温 4 小时以上并擦干瓶身水汽,开盖后按厂家规定时间用完,印刷机上连续搅拌时间不宜过长以免助焊剂挥发。红胶则要注意保存温度与使用期限,过期红胶的固化强度下降,过波峰焊时容易掉件。这一类耗材的验收重点不是参数,而是批次留样和先进先出——同一产品连续几批用同一批号,出问题才能快速定位。
深圳一家工控板厂,主做多品种小批量工控主板,其中一个型号上有两颗 0.4mm pitch 的 QFN。连续三批出现少锡,不良率 2.8%,集中在 QFN 的四个角。工厂的第一反应是锡膏问题,先后换了两个品牌、三个批号,不良率没有变化;第二反应是印刷参数,压力、速度、脱模速度都调过,仍然反复。
讯达康通的工程师到现场后没有再从锡膏入手,而是按「钢网—清洁—贴装—回流」的顺序逐段排查。第一步用张力计测钢网,四个角区域只有 32N/cm²,明显低于 40N/cm² 的新网水平,且开口周边有轻微塌陷痕迹;第二步检查擦拭纸,发现用的是低克重通用纸,钢网底面在放大镜下可见纤维;第三步复测回流曲线,峰值温度与保温时间都在窗口内,排除了炉温因素;第四步用应力测试仪测了分板与传送环节,应变在允许范围内,排除机械损伤。
结论很清楚:钢网张力衰减导致角部开口脱模不良,叠加擦拭纸掉屑污染焊盘,两个因素共同作用,所以换锡膏当然无效。处理方案是更换钢网并把张力纳入月度点检、擦拭纸换成与清洗溶剂匹配的高克重型号、同时给这家工厂留了一套「耗材点检表」,把钢网张力、擦拭纸批次、锡膏回温时间做成班前确认项。
调整后该型号少锡不良从 2.8% 降到 0.35%,返修工单明显减少。这个案例的价值不在结论,而在排查顺序:先查「模具」(钢网),再查「清洁」,再查「辅料」,最后才查设备参数。顺序对了,两小时能定位的问题,不需要用三个月去试。
耗材这个品类,规格书都差不多,差别在批次一致性。讯达康通的做法是先给样:钢网按客户的器件间距和开口面积比出图打样,擦拭纸、接料带按客户的清洗机和送料器型号提供试用卷,锡膏按客户的产品与炉温曲线推荐型号。试用通过后再按产线月用量做配套供应,避免一次压太多库存导致过期。
讯达康通本身是做测试仪器的——Elogger 应力测试仪、回流焊与波峰焊炉温测试仪、LC24-7 在线炉温监控系统。这个背景在耗材场景里很实用:出现焊接不良时,可以先用炉温测试仪复测曲线,排除炉温漂移;用应力测试仪排除分板与传送的机械应力;剩下的才归到耗材与印刷参数上。判断链条清楚了,耗材供应商就不用替工艺问题背锅,工艺问题也不会被一换了之。
需求确认与样品试用 → 小批量验证(对比不良率与曲线) → 按产线用量制定月度配套计划 → 批次留样与先进先出管理 → 定期回访与点检表复核。深圳本地供货,急单可以当天响应,产线不会因为一卷接料带停半天。
SMT 耗材的降本,正确姿势不是把单价压到最低,而是把「耗材—工艺—检测」三件事连起来:用点检表把钢网张力、擦拭纸掉屑、接料带残胶这些可测的指标管住,用炉温与应力数据把非耗材因素排除掉,剩下的才是真正的耗材降本空间。做到这一步,耗材成本能降,返修成本降得更多。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

