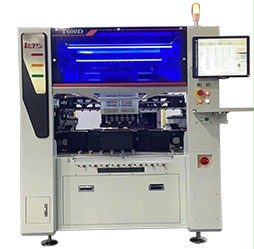
很多工厂一上来就问「这台机节拍多快」,但节拍只是账本的一页。真正的瓶颈往往是换线时间和供料稳定性:多品种小批量车间,理论节拍快 10% 不如换线从 40 分钟压到 15 分钟来得实在。导入前先把每块板的插件元件数、人工工时、换线频次列出来,算清楚时间花在「插」还是「换」上,设备配置才有方向。
插件工序的良率风险分两层:一是看得见的漏插、歪斜、反向;二是看不见的——插入力过大造成 PCB 局部应变、引脚应力残留,到波峰焊才以透锡不足或焊点开裂暴露。前者靠视觉与防错,后者靠应力数据。导入前就要把这两类风险都写进验收标准,而不是只看「插进去了没有」。
指望一次全自动往往落空。更稳的做法是把元件分 A(可全自动)、B(需专用供料)、C(暂留人工)三类,先把 A、B 跑起来,C 类与来料异常、试产阶段保留人工兜底。减人是结果,不是前提——先落地可自动的,人力自然降下来。
带装稳定但需供应商配合改包装;管装适合排针排母,成本低但易卡料,要加防卡料机构与防叠料检测;托盘适合变压器、继电器等大体积异形件,换料慢但通用;散装振动盘速度快却易叠料错向。现场调试第一件事不是调机器,而是把来料包装统一:能改包装的让供应商改,改不了的做专用托盘或防卡轨道,别指望通用振动盘解决一切。
板级定位靠 Mark 点,一般要求每块板至少两个对角 Mark,识别精度在 ±0.05mm 量级;元件级靠视觉识别引脚或外形轮廓,解决「抓起来的角度对不对」。调试时常见的隐性坑是翻面与极性:Connector 正反面外观相近、电解电容极性靠视觉判别,这时要在程序里加极性模板与翻面报警,否则插反一块就是整批返工。先固定板级再逐个标定元件级,两个误差才不会互相掩盖。
多品种车间,实际效率取决于换线而非节拍。选型要问清:是否支持离线编程(用 CAD / BOM 生成程序不占机台)、配方能否按产品一键调用、换供料模块要不要重新标定。程序里还要写误插检测逻辑——元件未吸起、插入深度超差、引脚偏移超阈即报警停线,而不是等波峰焊后才发现。换线时间可控、误插可拦截,小批量才用得起来。
苏州某通信设备厂,一块基站控制板上有多颗大电流连接器与端子,插件后过波峰焊。量产初期连接器焊点透锡不足不良率约 1.6%,集中在连接器内侧引脚,X 光下可见锡未爬满孔壁。工厂先在波峰焊调导轨倾角与浸锡时间,改善有限;怀疑连接器来料引脚短,换供应商未解决。
讯达康通工程师进场先做元件分级:把板上 40 余个插件元件分成 A 类 18 个、B 类 19 个、C 类 5 个,连接器归 B 类做专用托盘供料。第二步调插入程序:原程序是单段快插,连接器材重偏、引脚长,快插时板面支撑不足导致局部歪斜,内侧引脚插不到位;改成「两段式」——快进接触板面、低速插到底,并加板下支撑治具。第三步用 Elogger 应力测试仪在插入工位贴应变片,测出原单段快插的局部应变偏高、且伴随轻微板弯,两段式后应变回落到基线内。第四步在程序里加连接器极性模板与插入深度超差报警,误插与歪斜被在线拦截。
调整后连接器透锡不足从 1.6% 降到 0.2%,误插零流出到波峰焊工序,插件人员由 8 人减到 3 人。可复用的方法是「分级落地加应力闭环」:元件先分级、供料再定制、插入改两段式、应力测基线、程序加防错,五步串起来,减人和保良率才不矛盾。
讯达康通做异形插件项目,第一份交付物不是设备清单,而是元件分级表与供料方案:哪些可全自动、哪些需专用供料、哪些保留人工,每个元件对应哪种供料形态、需要什么治具,都写进方案。分类清楚了,设备配置才有依据,不会出现「机器买回来只跑三分之一」。
这是讯达康通与其他设备商的差别:公司主营 Elogger 应力测试仪与应变测试方案,插件机导入时会同步做 PCB 应变测试,把插入动作对板子的影响量出来。对薄板、大尺寸板、BGA 靠近插件区的产品,这一步很必要——插件工序的隐性损伤往往几个月后才以焊点开裂暴露,届时难追溯到插件环节。
需求与产品分析 → 元件分级与供料方案 → 设备选型与治具设计 → 到货安装供料调试 → 程序编写与视觉标定 → 插入力与应力验证 → 操作与编程培训 → 验收与长期售后。深圳本地工程师驻场调试,试产阶段陪跑,直到产线稳定。
异形插件机导入的成败,七分在方法三分在设备。先算清节拍、良率、人力三笔账,再分级供料、两段式插入、程序防错,最后用应力数据验证闭环,这个顺序把导入风险压到最低。对多品种小批量工厂来说,换线时间与供料稳定性、插件可靠性,比理论节拍更值得写进验收标准。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

