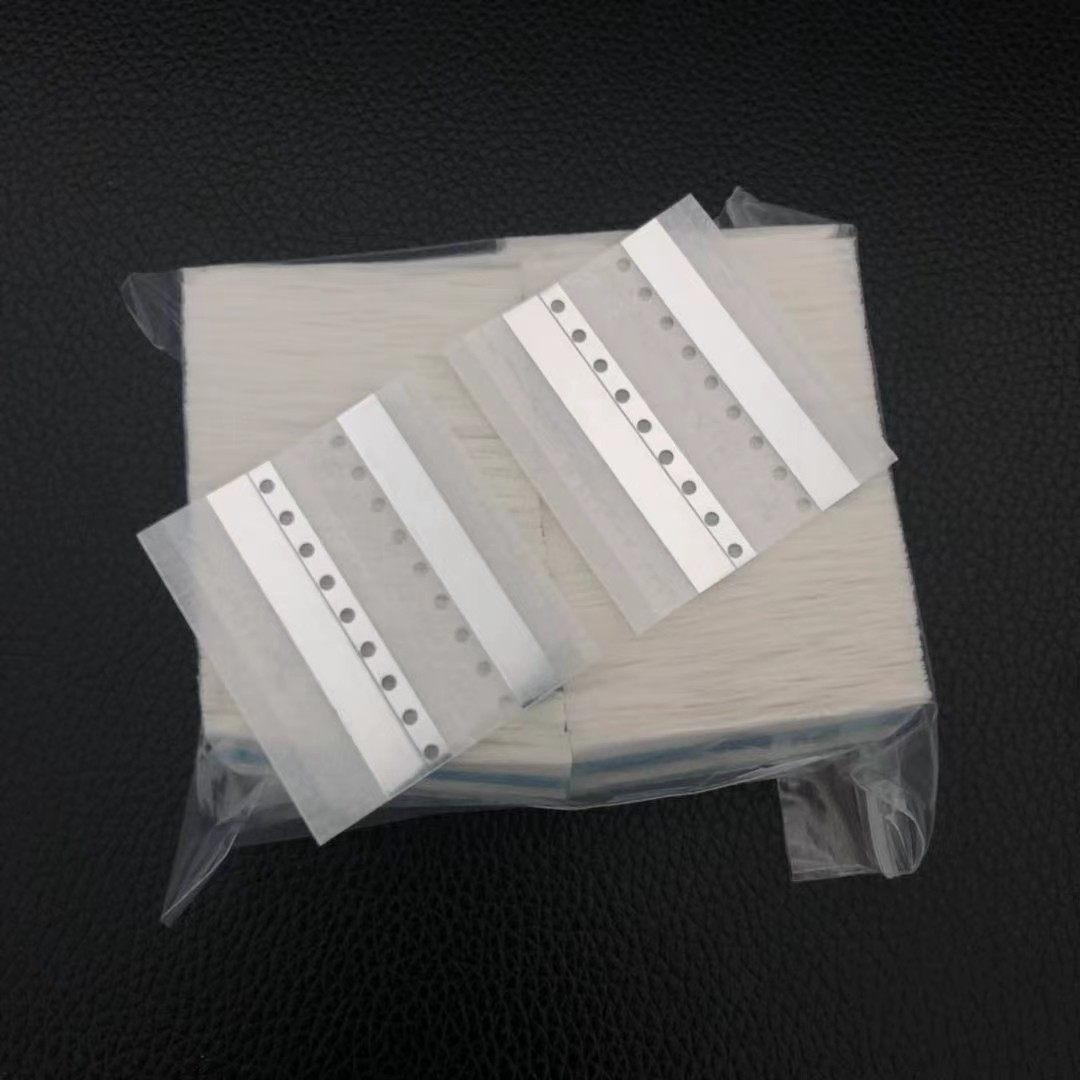
很多 SMT 工厂把改善精力放在贴片机精度、炉温曲线和 AOI 参数上,却忽略了一个事实:锡膏、擦拭纸、接料带这类耗材,每天都在接触焊点形成的全过程。锡膏回温不足,印刷时粘度忽高忽低,钢网脱模不良带来塌陷和连印;钢网擦拭纸掉屑,残留纤维混进焊盘,回流后形成锡珠;接料带残胶超标,接料处贴片吸嘴带料, 造成停机与抛料。这些不良在 AOI 端表现为虚焊、立碑、锡珠,但根因往往藏在耗材管理环节。
走访珠三角多家中型电子厂后可以发现,耗材环节的问题高度集中在三类:一是回温流程随意,锡膏从冷柜取出直接上机,回温时间凭感觉;二是缺少先进先出,新旧批次混用,出问题时无法界定责任批次;三是验收流于形式,只看包装没拆封、没过保质期就算合格,粘度和批次报告基本没人查。这三个漏洞叠加,会让焊接不良率呈现「白天还行、夜班走高、换批次就波动」的典型特征。
锡膏验收建议固化为一张核对表:核对批次号与生产日期,确认在保质期内;索取该批次的合金成分与粘度检测报告;对高速印刷产线,可抽检粘度(常见印刷型锡膏粘度范围约 180—250 Pa·s,具体以钢网厚度与产品要求为准);检查包装密封与冷藏运输记录。入厂后建立批次台账,记录启用时间、回温起止时间、搅拌方式与使用产线,任何一罐锡膏出问题都能在十分钟内定位到批次和产线。
擦拭纸重点看掉屑与吸液一致性:抽取样品在钢网擦拭后用放大镜观察残留纤维,连续三卷表现一致才可批量使用。接料带重点看残胶与抗拉强度:接料后过贴片机 200 次以上送料循环,观察有无翘起、断带与吸嘴带料。钢网张力建议定期抽测,清洗后张力衰减明显的钢网要及时降级或报废。这些耗材与锡膏共用一套台账,形成完整的可追溯链条。
深圳龙华某消费电子代工厂有 8 条 SMT 产线,主力产品是智能音箱控制板。当年第三季度虚焊不良率上升到 0.6%,且夜班明显高于白班,换新批次锡膏后不良率还会再波动一次。工程部排查了炉温、钢网和贴片参数,始终找不到稳定的原因,产线之间还互相「甩锅」。
流程落地三周后,该厂虚焊不良率从 0.6% 降到 0.15% 左右,白夜班差异基本消失,锡膏单板耗量下降约 8%。可复用的方法就三条:回温时间写进班报表、批次台账与产线绑定、换批先试印 30 分钟。这三条不花大钱,考验的是执行闭环。
讯达康通在 SMT 耗材方向不做简单搬运,而是围绕「先验证、后批量」来服务:钢网、擦拭纸、接料带、锡膏均可供样试用,客户拿产线实测数据说话;对连续供货批次做一致性跟踪,粘度、张力、残胶等关键指标定期回访比对;同时按客户的产线数量与排产节奏核算用量,做分批配套供应,减少呆滞与过期报废。
服务流程一般是:现场盘点耗材使用与不良现状,出验证方案,供样试用并出具对比数据,通过后建立批次台账与补货节奏,操作员培训同步完成。珠三角范围内工程师可上门,耗材类问题一般当天响应,确保产线不因等料、换料停线。
焊接不良的账,很多时候要算到耗材头上。回温 4 小时、批次台账、试印 30 分钟,这三个动作的成本几乎为零,却能把锡膏环节的波动压下去。如果工厂在耗材验收与批次管理上缺少标准,可以先从一套供样试用加台账的方案做起,用数据验证效果再固化流程。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

